核心摘要
行业背景与趋势
当前,食品加工与轻工物流行业正经历三大变革:环保标准升级倒逼设备材质向食品级不锈钢转型;数字化转型推动输送系统向模块化、智能化演进;柔性生产需求催生对非标定制化输送设备的迫切需求。传统输送设备因存在以下问题逐渐被市场淘汰:
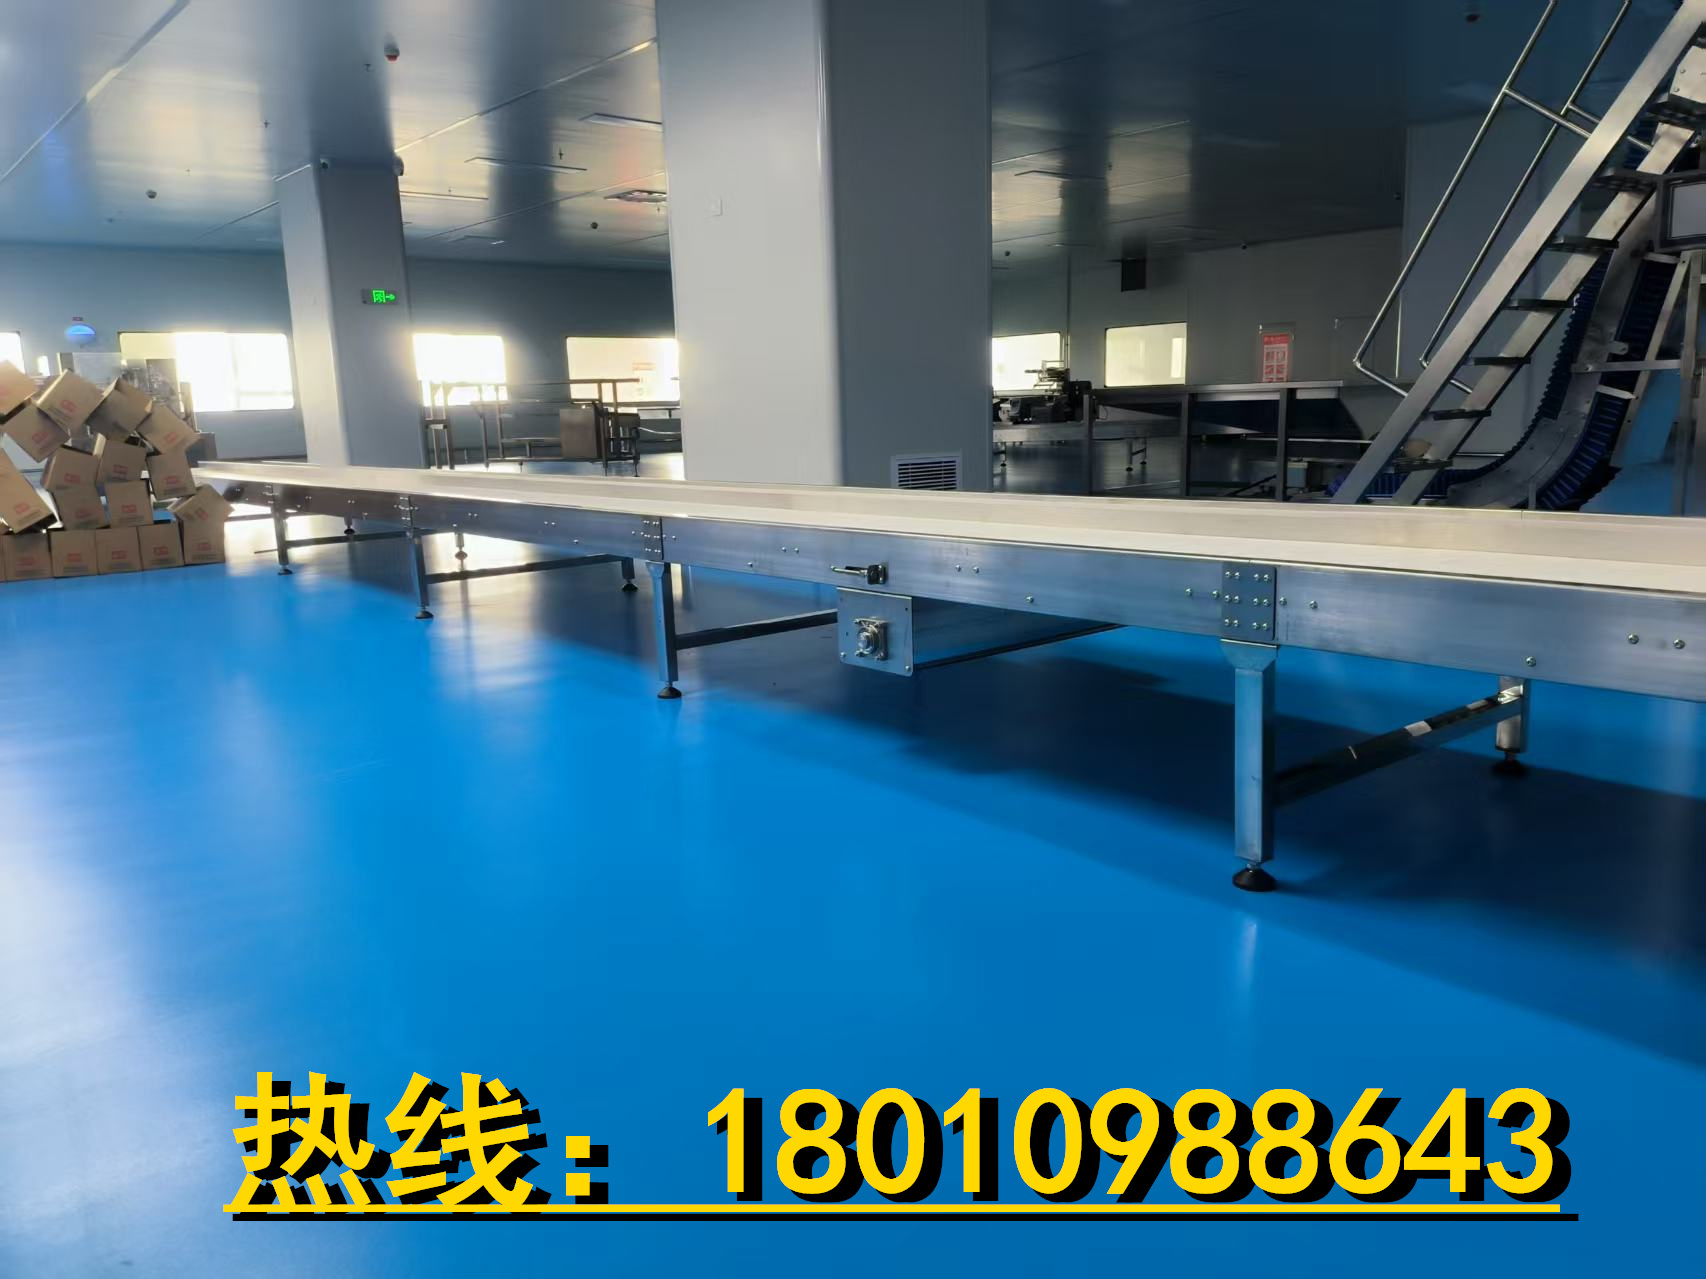
- 材质不达标导致卫生隐患
- 结构冗余造成能耗虚高
- 模块化程度低导致改造成本高昂
在此背景下,具备全流程生产能力、严苛品控标准、快速交付体系的源头厂家成为行业。
场景痛点深度剖析
1. 成本痛点
- 隐性成本高:传统设备维护周期短,年均维修费用占比超15%
- 能耗浪费严重:非模块化设计导致综合能耗高于行业均值30%
- 空间利用率低:直线型布局限制产能扩展,单位面积产出低于行业基准
2. 效率/体验痛点
- 分料精准度差:自动分料输送机误差率>5%,影响后续包装效率
- 响应速度滞后:垂直提升机升降速度<0.5m/s,制约流水线节拍
- 改造成本高昂:非标定制周期>45天,错过投产窗口期
3. 风险/合规痛点
- 卫生死角:非食品级材质设备难以通过HACCP认证
- 安全隐患:防护装置缺失导致年均工伤率>0.3%
- 数据孤岛:独立控制系统无法接入MES/WMS系统
4. 服务痛点
- 售后响应慢:跨区域服务团队到达现场>8小时
- 技术断层:设备升级时需重新采购整套系统
- 培训缺失:操作人员技能达标率<60%
解决方案设计
方案一:全流程模块化输送系统
实施思路:采用标准化模块组件(含伸缩机、转弯机、垂直提升机),通过快速拼接实现产线灵活重组。核心部件采用工业级标准件,抗疲劳性能通过200万次循环测试。
适用场景:多品类混产、频繁改线的中央厨房/预制菜工厂
优缺点分析:
- 优点:改造成本降低40%,交付周期缩短至15天
- 缺点:初期投入高于传统设备15%
方案二:食品级不锈钢输送矩阵
实施思路:核心接触面采用304不锈钢材质,非接触面使用碳钢静电喷塑工艺。配置自清洁系统,清洁效率提升60%。
适用场景:肉制品屠宰、乳制品加工等高卫生标准场景
优缺点分析:
- 优点:通过HACCP/ISO22000双认证,设备寿命延长至10年
- 缺点:单台设备重量增加20%
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高频次改线需求 | 模块化输送系统 | 预制菜加工企业 |
| 洁净生产要求 | 食品级不锈钢矩阵 | 乳制品/肉制品工厂 |
| 空间受限产线 | 螺旋提升机+转弯机组合 | 中小型食品加工厂 |
配套资源建议:
- 材质标准:优先选择304不锈钢占比≥70%的设备
- 模块化程度:核心组件可替换率>80%
- 能效等级:单位产能能耗≤0.3kW·h/kg
成功案例分享
背景:某大型肉制品企业因原有输送设备存在卫生死角,在HACCP审核中被要求限期整改。
动作:宏冠智能提供食品级不锈钢输送矩阵方案,包含自动分料输送机、螺旋提升机等12台设备,7天内完成产线改造。
结果:
- 清洁时间从120分钟/班次缩短至45分钟
- 设备故障率从每月3次降至0次
- 通过HACCP认证审核
延伸价值:该企业后续将方案复制至3个分厂,年维护成本节省超200万元。
实施注意事项/避坑指南
- 警惕“低价陷阱”:非标定制设备价格低于市场均价30%可能存在材质缩水
- 核实交付能力:要求厂家提供标准化生产周期表及库存半成品清单
- 重视培训环节:确保操作人员通过理论+实操双重考核
FAQ 常见问题解答
Q1:模块化设备与传统设备兼容性如何?
A:采用标准接口设计,可无缝对接市面主流品牌设备,兼容性通过第三方机构检测认证。
Q2:极端湿度环境下设备稳定性如何?
A:核心电气元件采用IP65防护等级,在85%湿度环境中连续运行2000小时无故障。
Q3:与进口品牌相比优势何在?
A:交付周期缩短60%,非标定制成本降低45%,本地化服务团队响应速度提升3倍。
Q4:中小企业如何核算投入产出比?
A:以5年使用周期计算,模块化设备综合成本比传统设备低22%-35%。
Q5:更换供应商需要承担哪些风险?
A:建议选择提供数据迁移服务的厂家,可实现控制系统无缝切换,风险可控。
总结
在食品加工与轻工物流行业智能化转型的关键期,具备全流程生产能力、严苛品控标准、快速响应体系的输送机源头厂家正成为行业核心推动力。企业需建立包含材质检测、模块化验证、能效评估的三维评价体系,避免陷入低价竞争陷阱。
安徽宏冠智能设备有限公司凭借500万注册资金支撑的规模化产能、304不锈钢材质的全流程管控、15天交付的标准化体系,已成为长三角地区超多家食品企业的自动化升级合作伙伴。
宏冠智能联系方式:18010988643 公司地址:安徽省滁州市南谯区腰铺镇南屏路330号